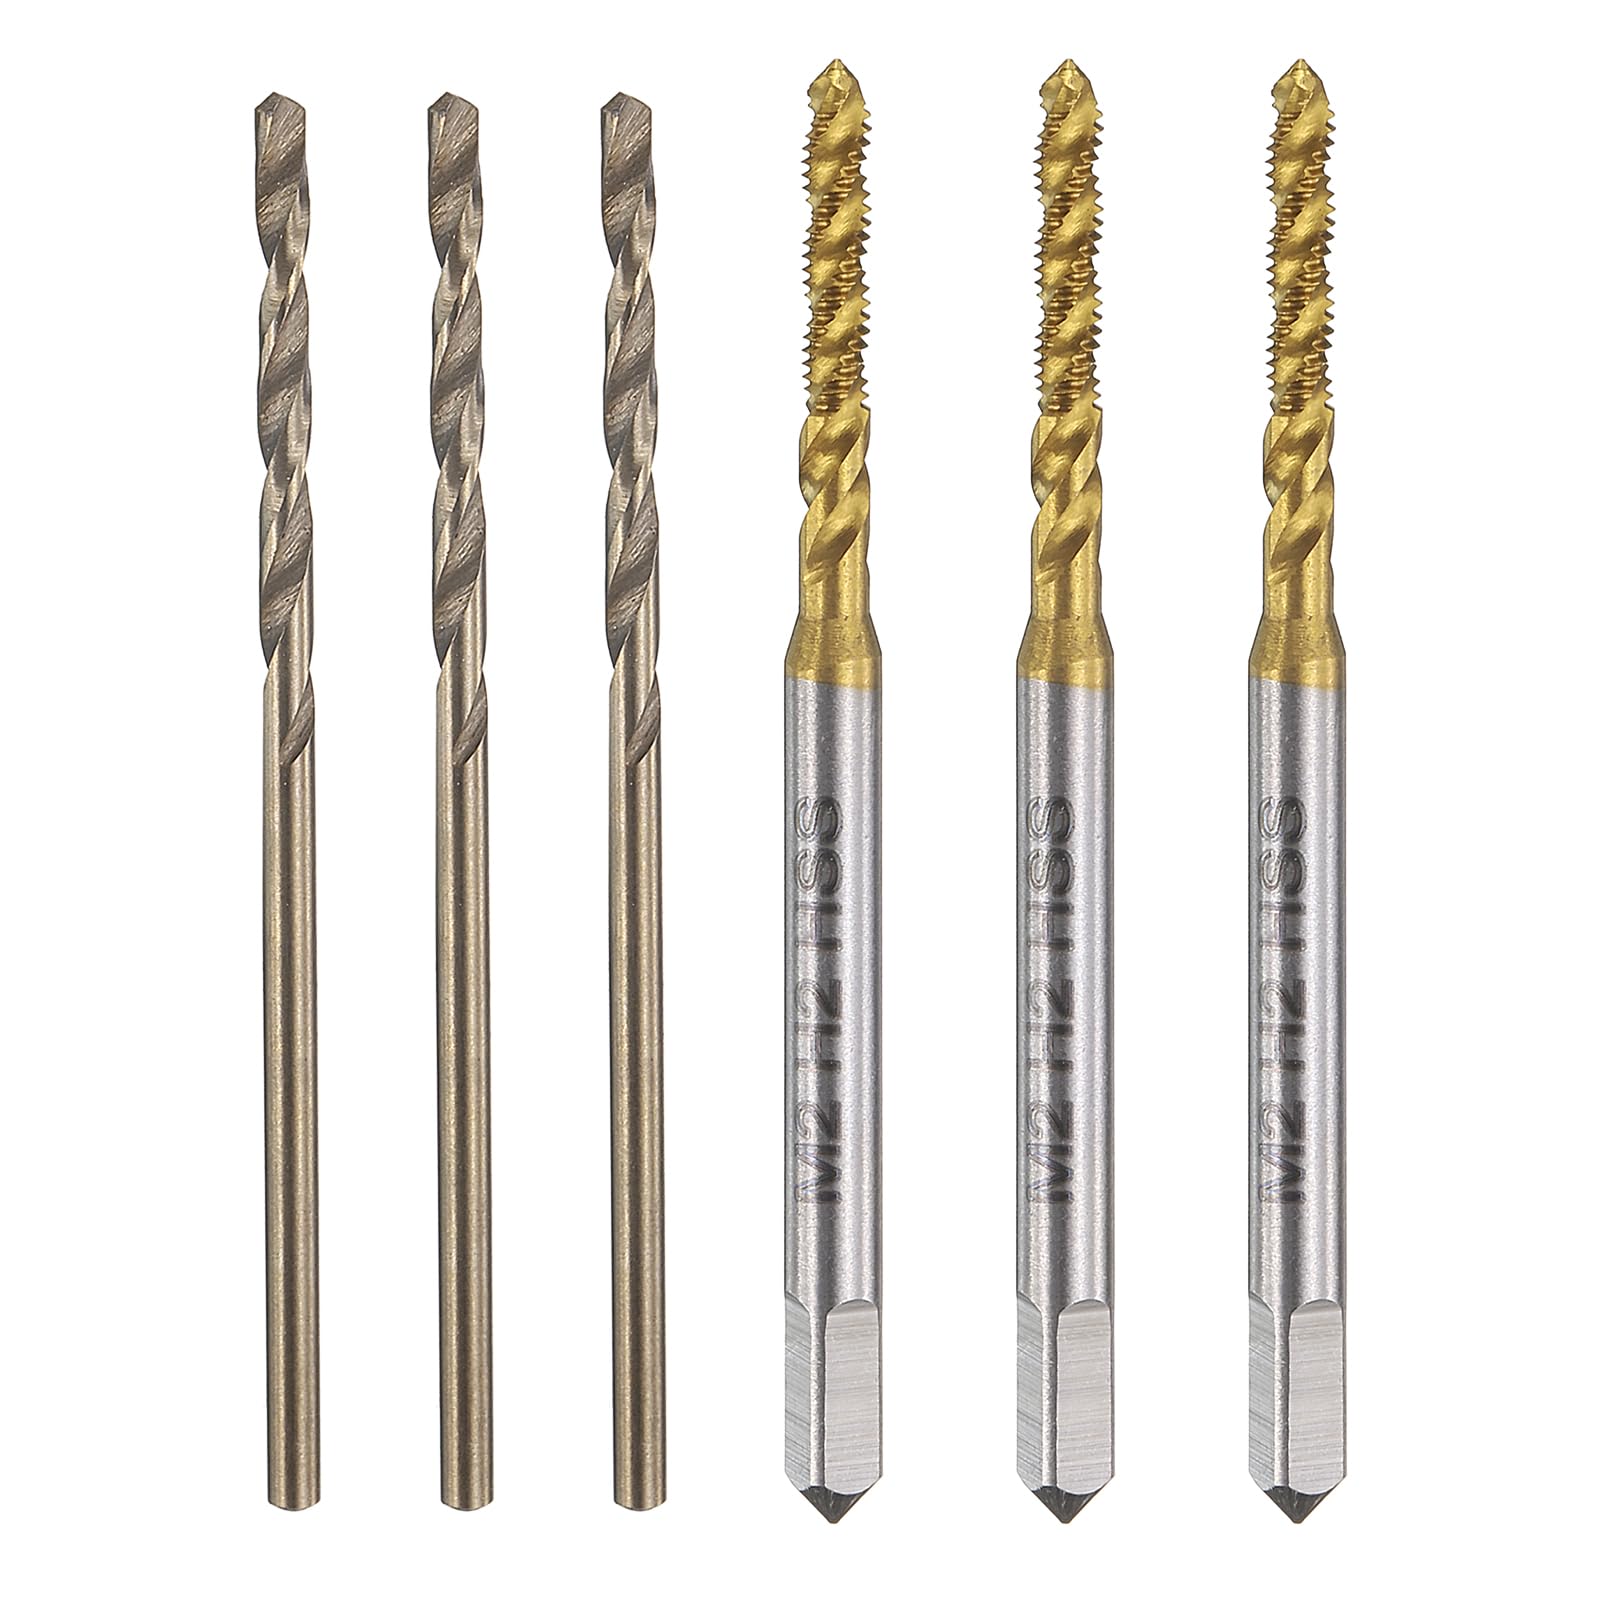
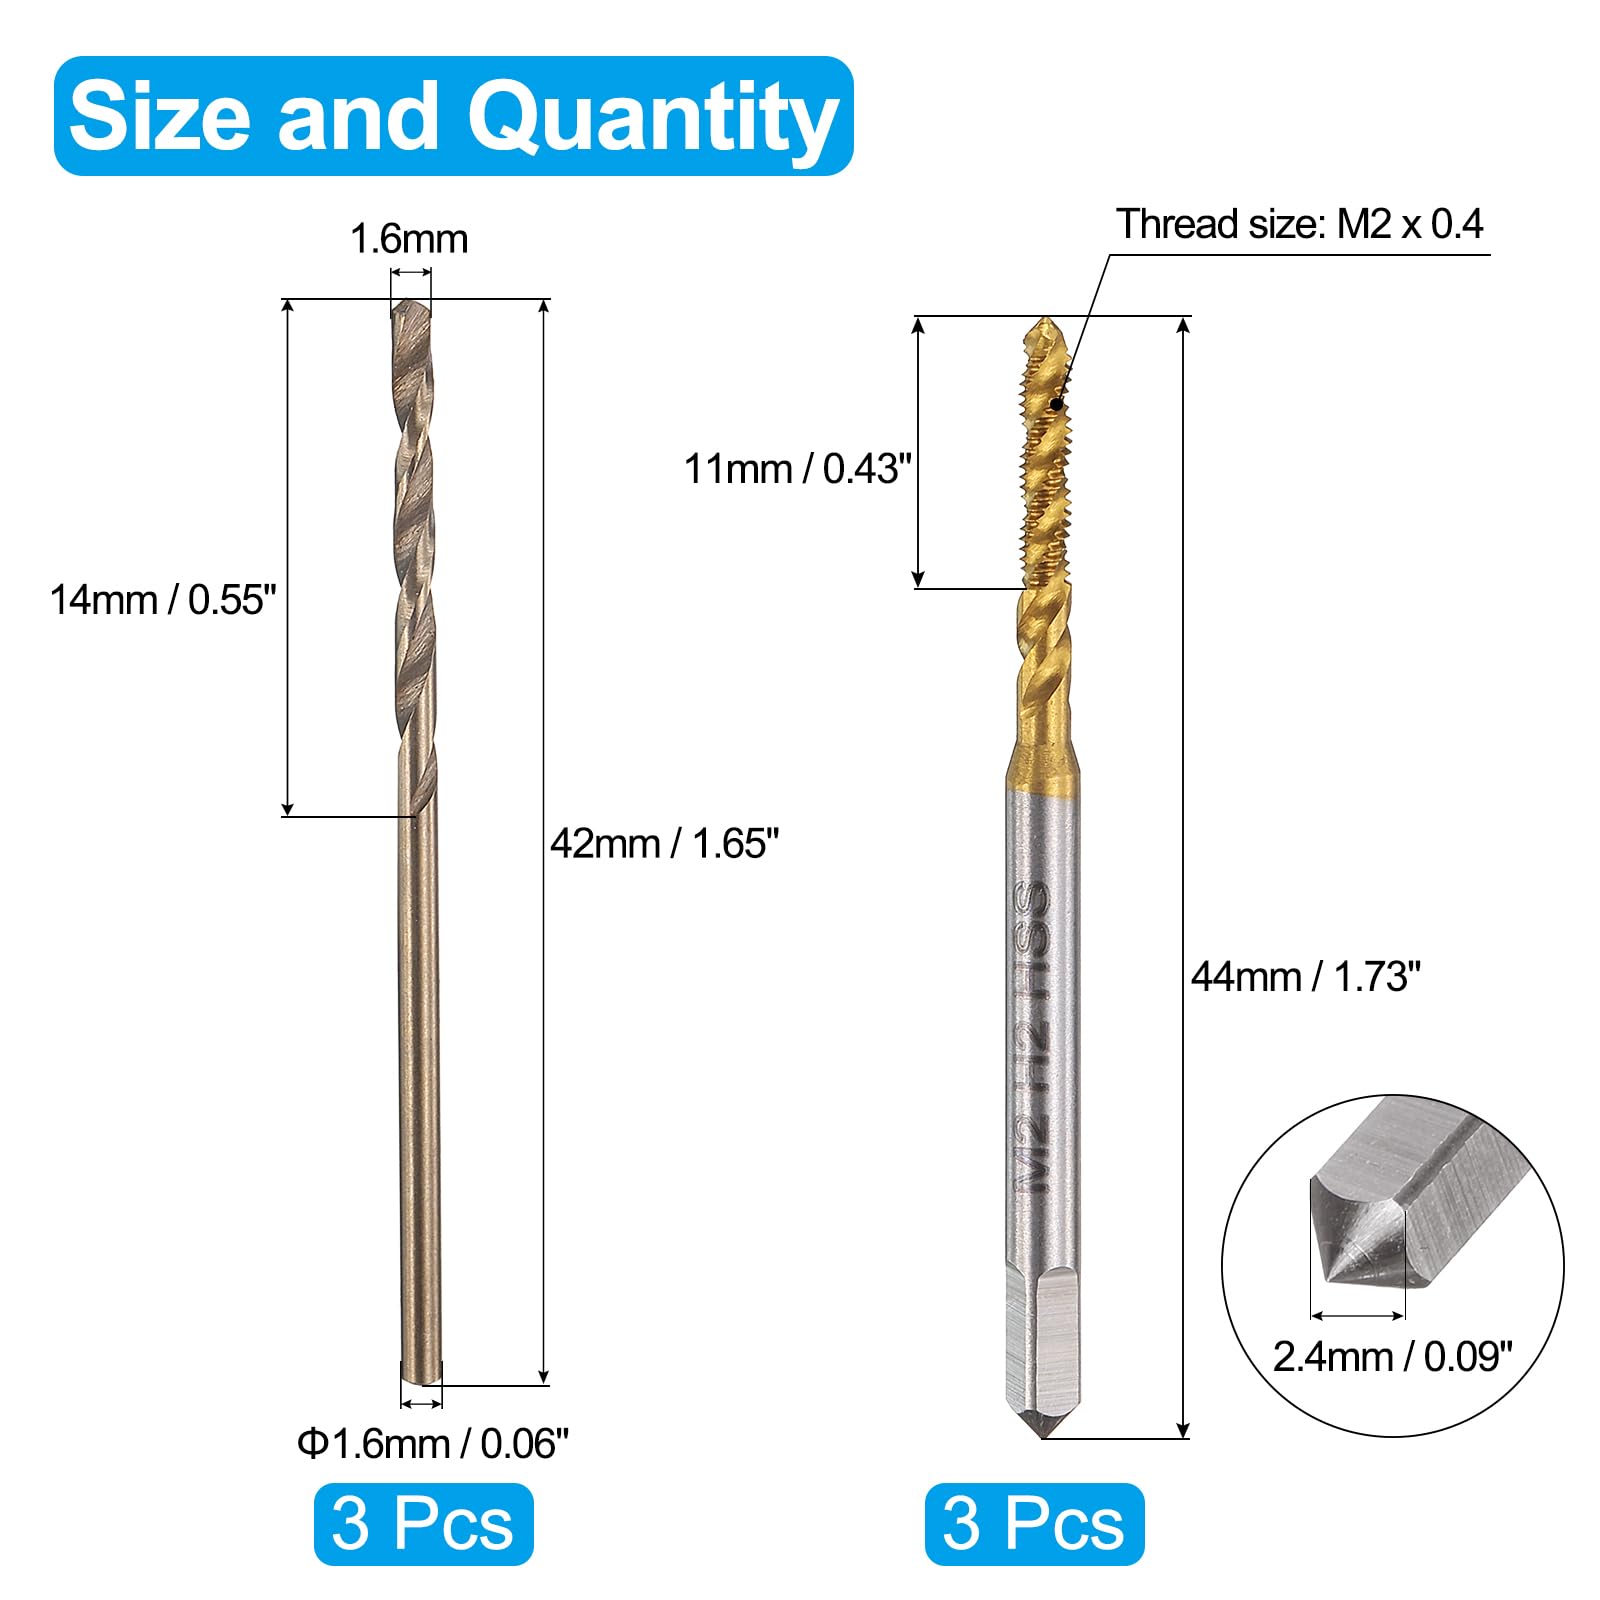


Juego de machos y brocas, 3 machos de roscar espirales métricos M2 x 0,4 y 3 brocas helicoidales de 1,6 mm, recubiertos de titanio/amarillo tostado HSS-6542/M35 HSS-CO, herramienta de roscado.
Descripción del producto
Marca: OYSKGNCMW
Número de unidades: 1.0 Conteo
Fabricante: OYSKGNCMW
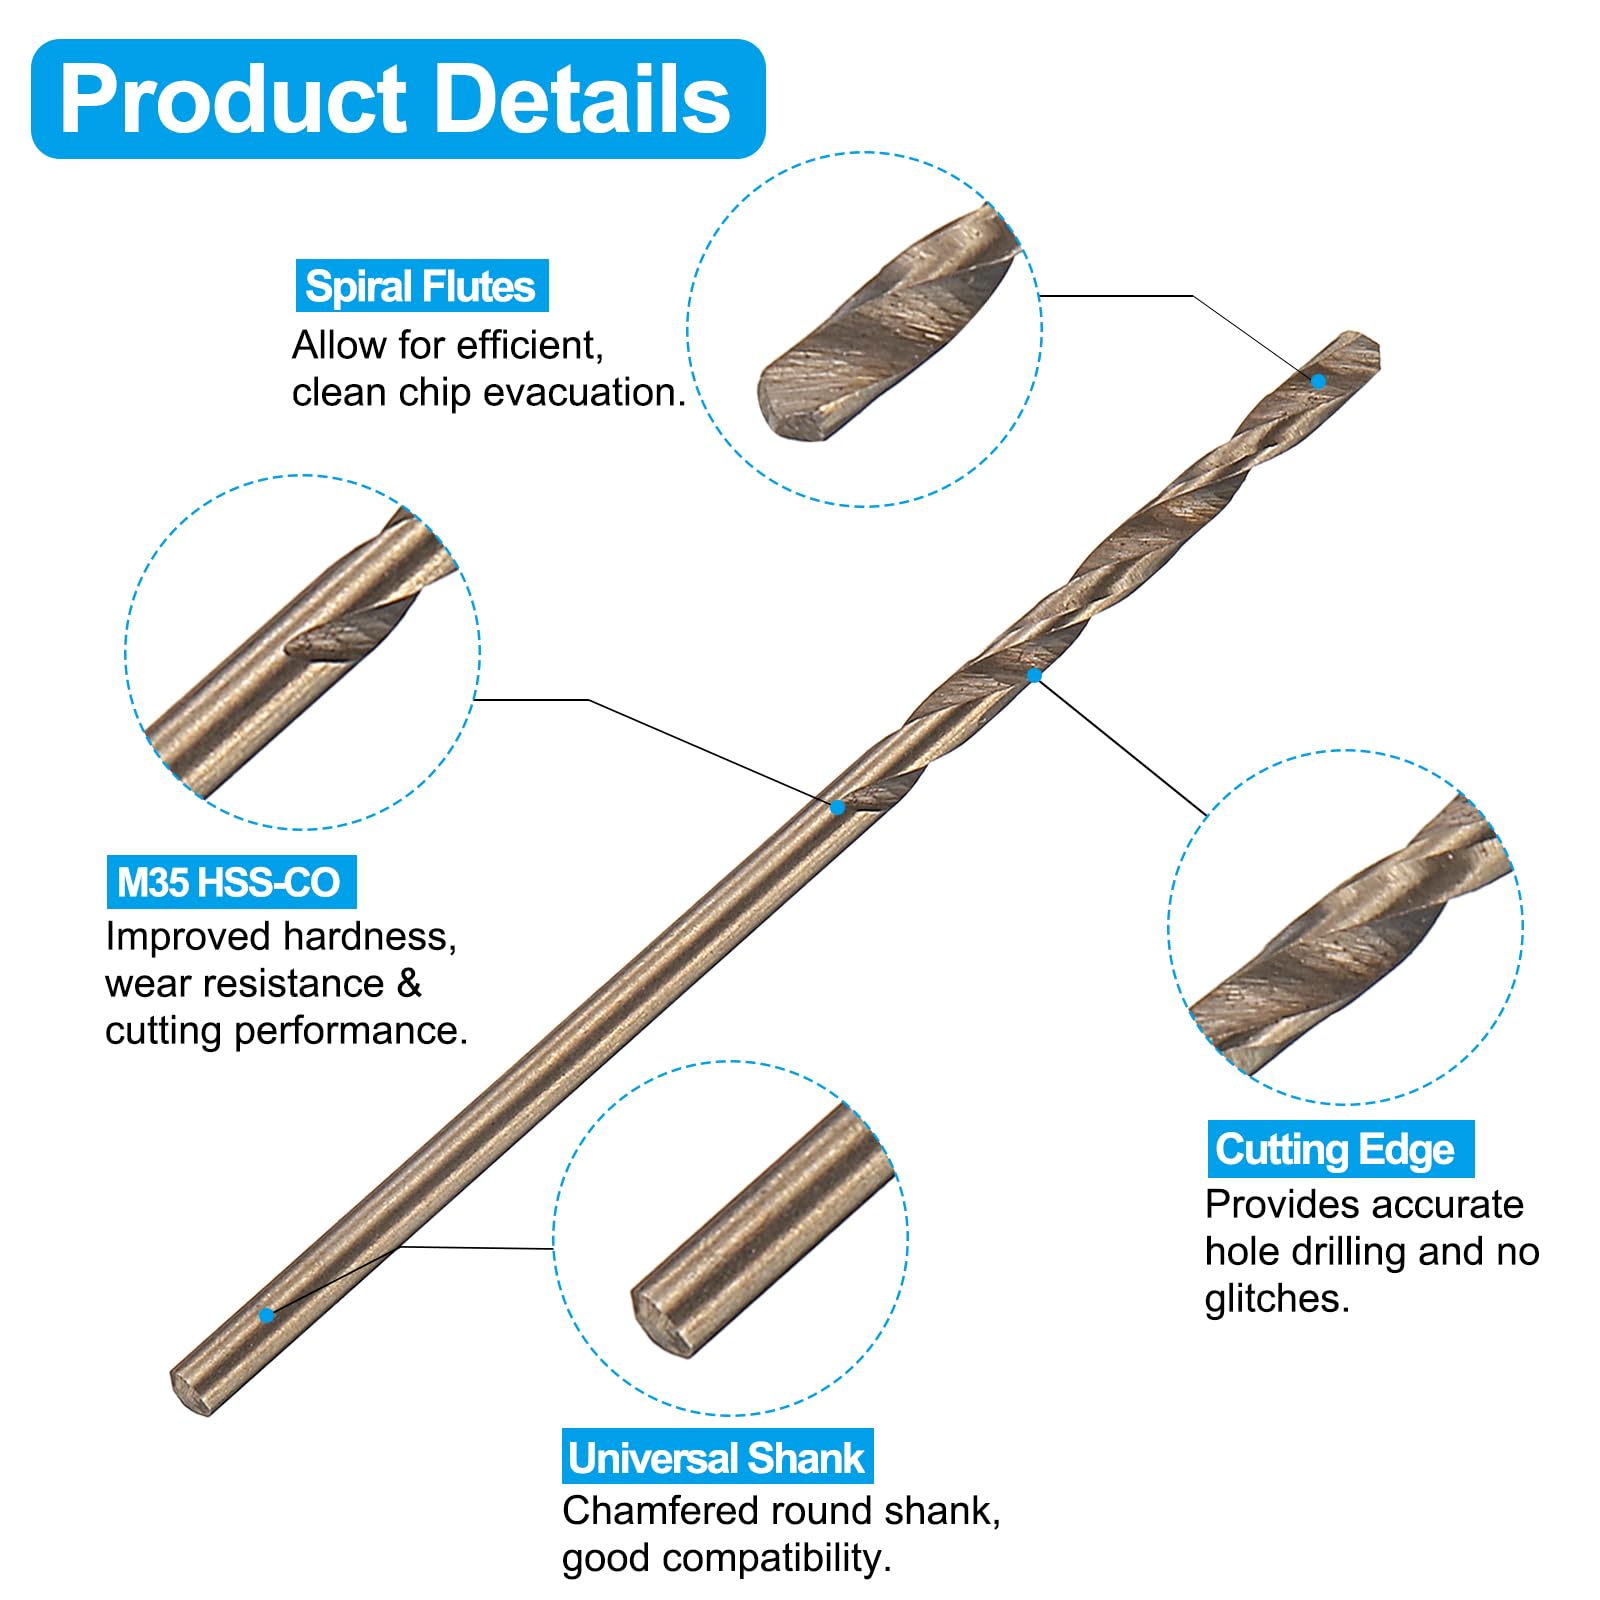
- Juego de machos y brocas: 3 machos de rosca M2 x 0,4 (derecha) y 3 brocas de 1,6 mm (derecha). El macho de acero rápido 6542 (M2) ofrece alta dureza, buena tenacidad, excelente resistencia al desgaste y al calor para una mayor durabilidad. La broca de acero rápido al cobalto M35 ofrece mayor dureza, resistencia al desgaste y rendimiento de corte, además de mayor resistencia.
- Amplias aplicaciones: El kit de machos de roscar y brocas permite crear nuevas roscas o reenhebrar roscas dañadas o atascadas. El macho de roscar de flauta espiral es adecuado para procesar agujeros ciegos y materiales pegajosos. Se utiliza para hierro fundido, aluminio, acero inoxidable, acero al carbono, aleación de aluminio, bronce y plásticos duros. Úselo con aceite de roscado para obtener roscas de mayor calidad y machos más duraderos.
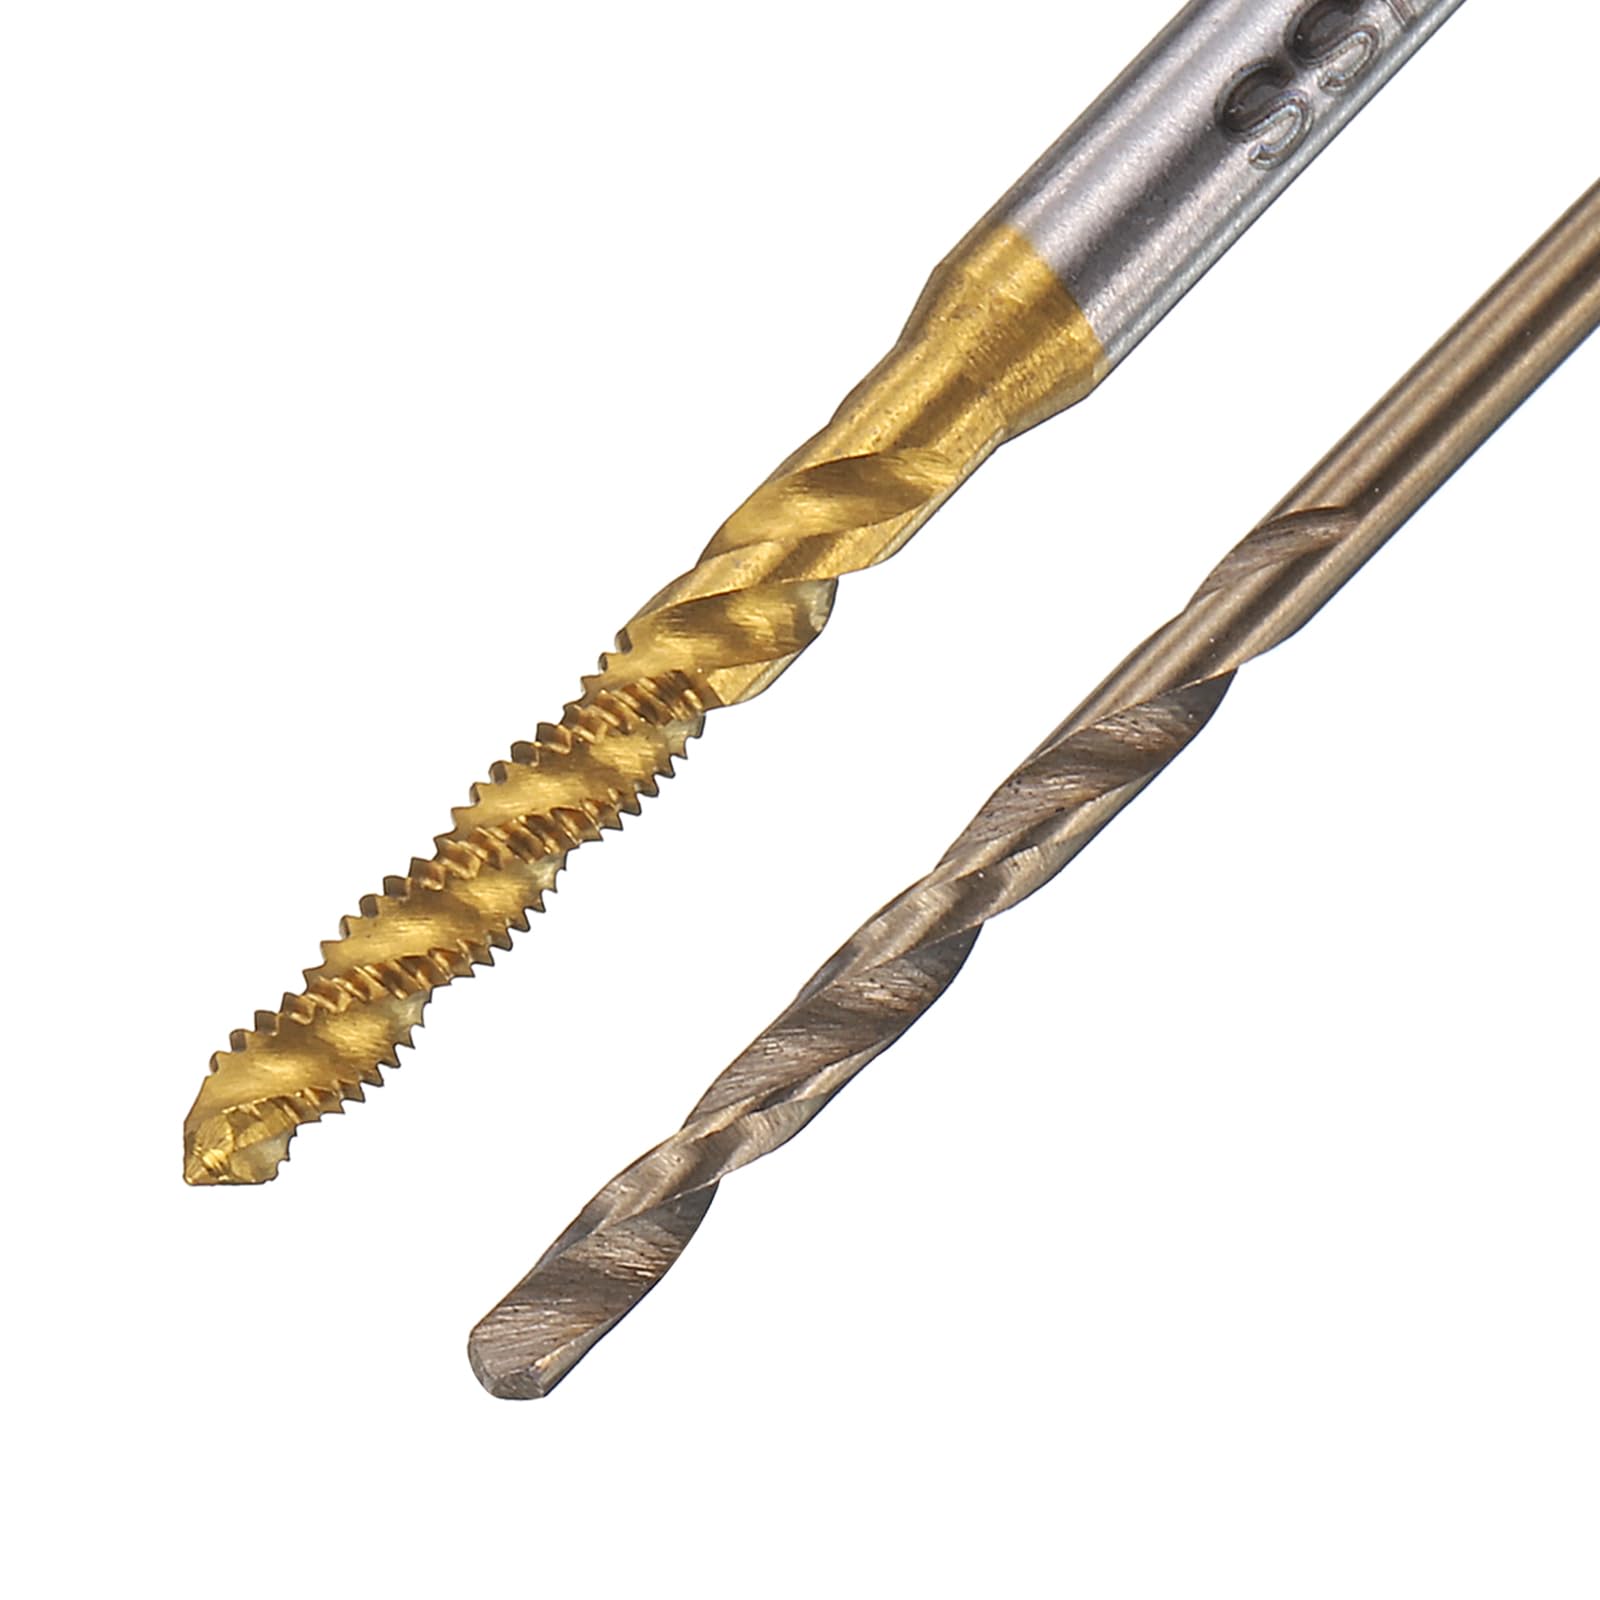
- Características: Macho de roscar: Diseño de ranura espiral, roscas limpias y sin rebabas, extracción de viruta ascendente, roscado rápido y preciso. El macho de roscar para máquina se utiliza en taladros de columna, máquinas de roscado/CNC/fresado. No se recomienda su uso manual ni con taladros eléctricos. Broca helicoidal: Diseño de ranura espiral con espacio para la viruta que elimina las virutas de forma rápida y limpia, proporcionando cortes limpios y uniformes.
- Acabado: El macho con revestimiento de titanio ofrece mayor dureza, resistencia a la corrosión, al óxido y al calor, y reduce la fricción. La broca amarilla tostada elimina eficazmente la oxidación de la superficie metálica y aumenta la resistencia a la corrosión. Utilice un lubricante adecuado para reducir la fricción y la acumulación de calor.
- Consejos: Perfore primero los agujeros con una broca helicoidal y luego rosque con un macho de roscar. El ángulo de roscado y perforación debe ser de 90 grados vertical y estable. A mayor dureza, menor velocidad. Velocidad rápida con par bajo; velocidad lenta con par alto. La profundidad de roscado no debe exceder 1,5 veces el diámetro del macho.